Los ánodos de estaño son materiales utilizados para suministrar iones metálicos al baño electrolítico durante el estañado. Este proceso permite depositar una capa de estaño sobre componentes metálicos para mejorar su resistencia a la corrosión, soldabilidad, apariencia y desempeño superficial.
¿Cómo funcionan?
En una celda de galvanoplastia, el ánodo de estaño se conecta al polo positivo y la pieza que recibirá el recubrimiento funciona como cátodo. Al aplicar corriente eléctrica, el ánodo se disuelve gradualmente y ayuda a reponer los iones de estaño que se depositan sobre la pieza.
La estabilidad del proceso depende de distintos factores:
- Composición química y pureza del ánodo.
- Tipo y formulación del baño electrolítico.
- Densidad de corriente.
- Temperatura y agitación.
- Relación entre el área del ánodo y la del cátodo.
- Limpieza y preparación de las piezas.
Los baños ácidos de sulfato de estaño son comunes en procesos industriales. Dependiendo de su formulación, pueden producir depósitos uniformes, brillantes y con buena soldabilidad.
Importancia de la pureza
Las impurezas presentes en el estaño pueden incorporarse al baño y alterar progresivamente su comportamiento. Esto puede generar depósitos ásperos, falta de uniformidad, menor adherencia o dificultades para controlar el acabado.
Por ello, es importante utilizar ánodos con composición química conocida, trazabilidad y control de calidad. La norma ASTM B339 establece requisitos de composición para el estaño refinado y contempla el análisis de elementos como plomo, cobre, hierro, bismuto, zinc y otras impurezas.
¿Qué geometría elegir?
La presentación debe seleccionarse de acuerdo con el tanque, las canastillas, la distribución de corriente y el consumo del proceso.
- Ánodos rectangulares: apropiados para instalaciones que requieren una superficie amplia y una colocación sencilla.
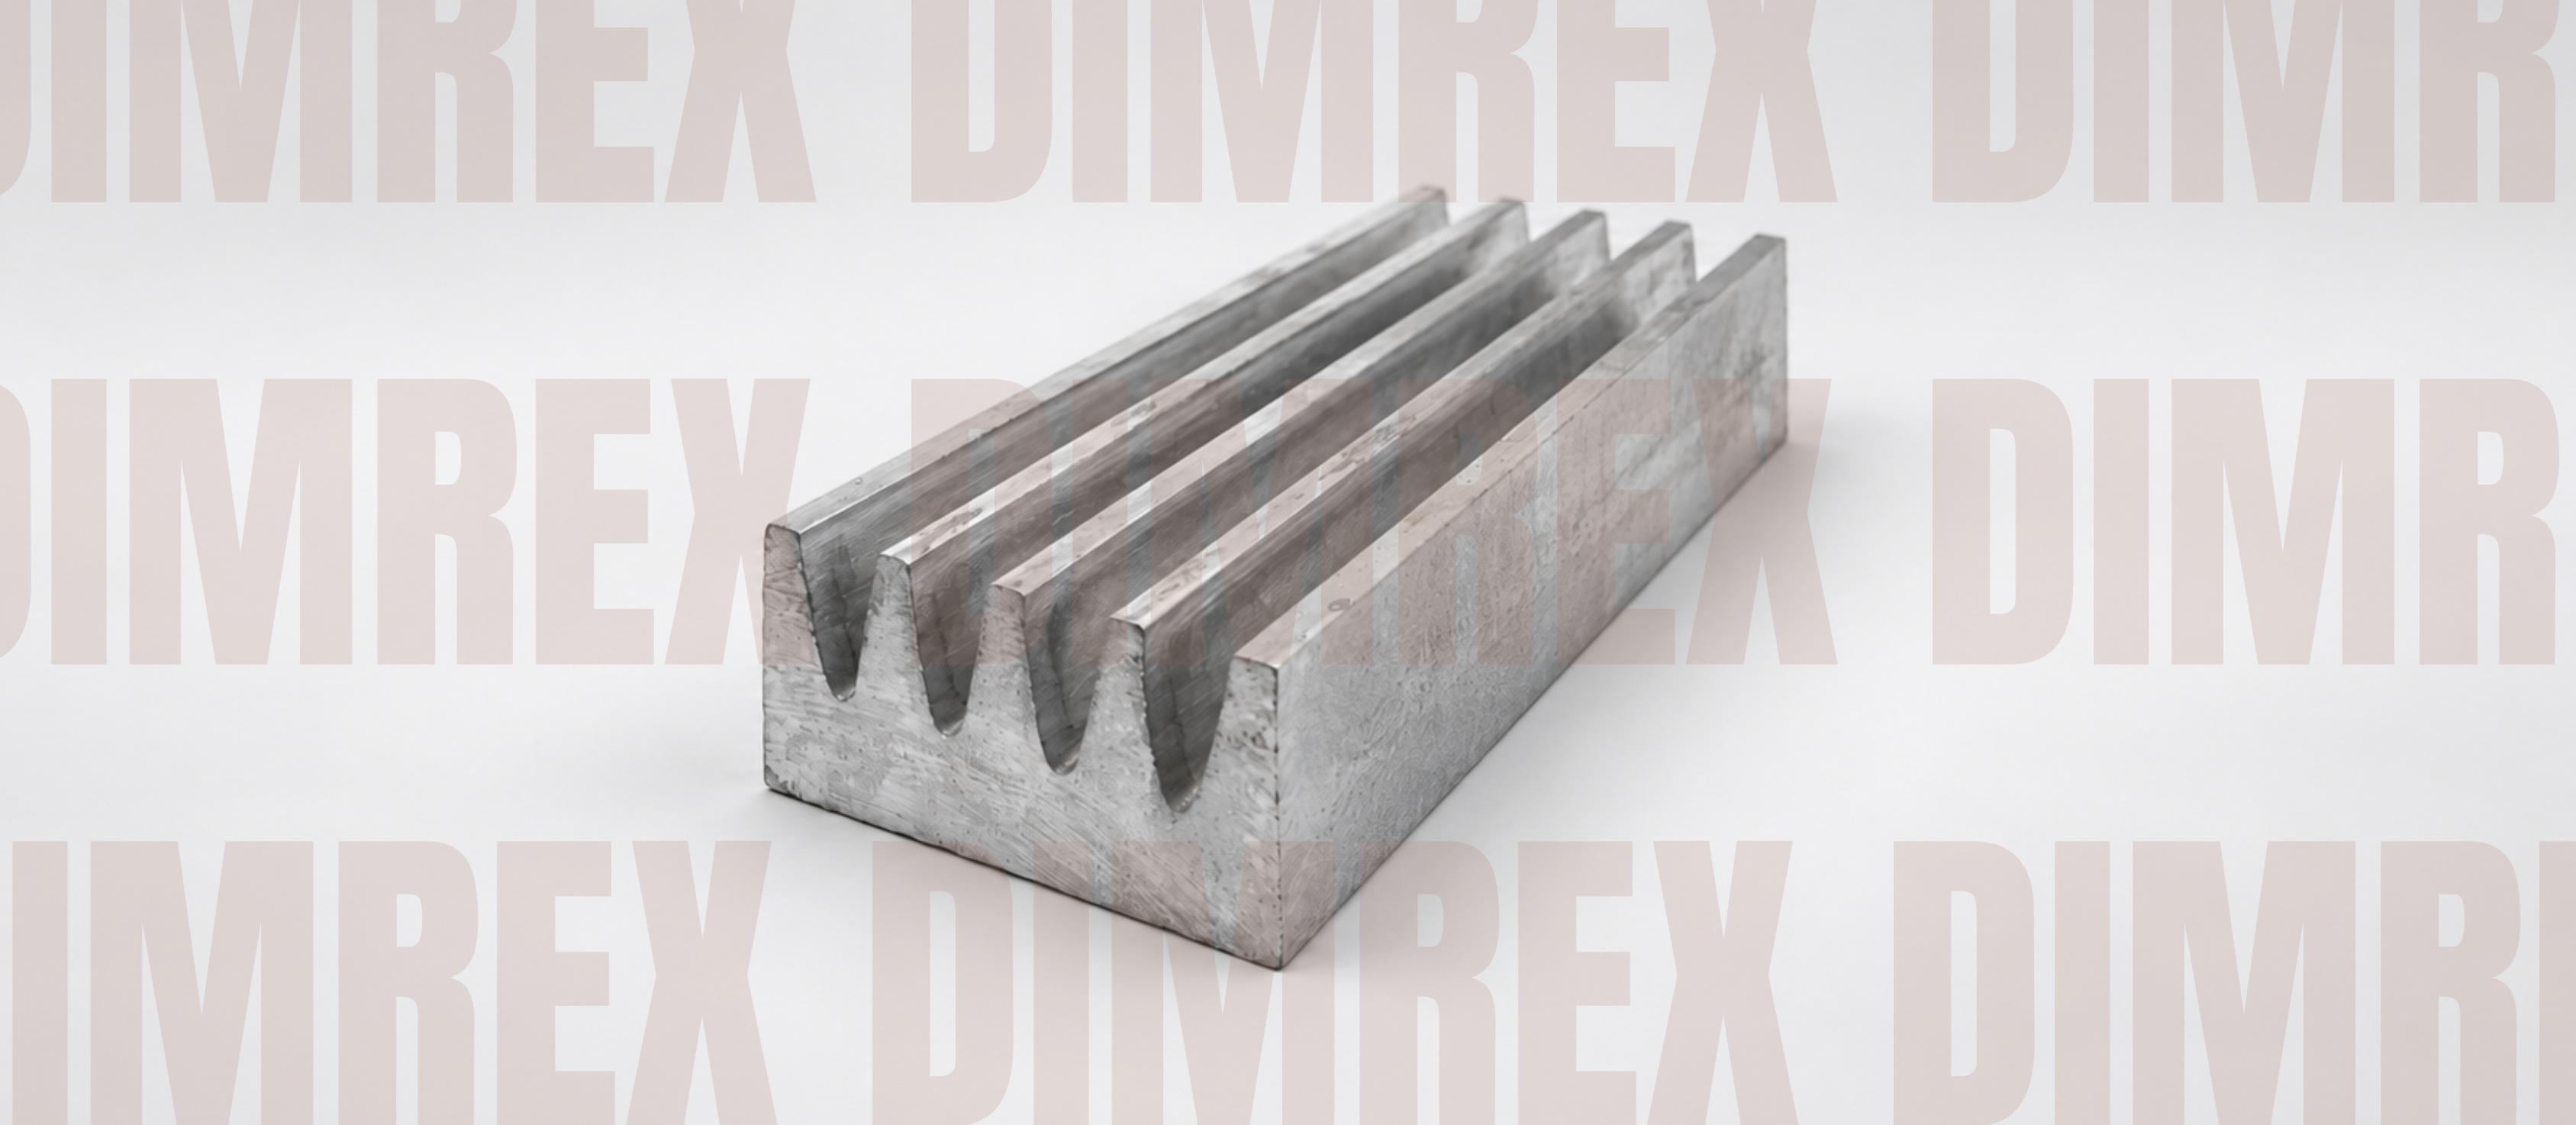
- Ánodos estriados: su diseño aumenta el área superficial disponible y puede favorecer una distribución más uniforme dentro de determinadas configuraciones.
- Formas especiales: pueden fabricarse para adaptarse a equipos, dimensiones o necesidades específicas.
La geometría no debe elegirse solamente por precio. También deben considerarse el área anódica necesaria, el desgaste esperado, la facilidad de reposición y la compatibilidad con el baño.
Recomendaciones para un desempeño estable
Para obtener resultados consistentes conviene verificar periódicamente la composición del baño, controlar la densidad de corriente y revisar el desgaste de los ánodos. También es necesario retirar residuos y evitar que impurezas o partículas contaminen las piezas.
La selección correcta del ánodo contribuye a mantener la estabilidad del proceso, reducir defectos y conseguir recubrimientos más uniformes. En Dimrex fabricamos ánodos de estaño rectangulares, estriados y en presentaciones especiales, con control de calidad y soluciones adaptadas a cada operación.
Referencias bibliográficas
- U.S. Environmental Protection Agency. “Electroplating Effluent Guidelines”. EPA.
- Schlesinger, M. y Paunovic, M. (eds.). Modern Electroplating, 5.ª edición. Wiley, 2010. Wiley.
- Technic Inc. TechniBrite HT 1000: Bright Tin-Acid Process for Rack and Barrel Plating. Ficha técnica.
- ASTM International. ASTM B339-19(2024): Standard Specification for Pig Tin. ASTM